Drehmeißel: Auswahl und Funktionsweise erklärt
Wie Drehmeißel in der Fertigung von Fahrzeugkomponenten funktionieren, welche Materialien zum Einsatz kommen und wie die richtige Auswahl gelingt.
Das Wichtigste in Kürze
- Aufbau und Materialien: Woraus besteht ein Drehmeißel?
- Der Schneidprozess: Wie funktioniert das Drehen?
- Drehmeißel in der Fahrzeugteile-Fertigung: Warum sie unverzichtbar sind
- Den richtigen Drehmeißel auswählen: Welche Kriterien zählen?
- Verschleiß erkennen und Werkzeugwechsel planen
- Häufig gestellte Fragen (FAQ)
Stand: 2026-11-20 · kfztech.de
Wer sich mit der Herstellung von Spindeln, Achsen oder Schrauben beschäftigt, kommt am Zerspanungswerkzeug an der Drehmaschine nicht vorbei. Die Qualität von Drehmeißeln in der Fertigung entscheidet maßgeblich darüber, ob ein Bauteil am Ende die geforderten Toleranzen erreicht und wie lange der Produktionsprozess störungsfrei läuft.
Für Kfz-Techniker und Werkstattbetreiber, die sich mit Fertigungsprozessen für Fahrzeugkomponenten befassen, lohnt sich daher ein genauer Blick auf Aufbau, Funktionsweise und Auswahlkriterien dieses scheinbar einfachen, tatsächlich aber hochkomplexen Werkzeugs. Vom passenden Schneidstoff über die richtige Geometrie bis zur rechtzeitigen Erkennung von Verschleiß hängt an diesem Werkzeug ein ganzer Produktionsprozess.
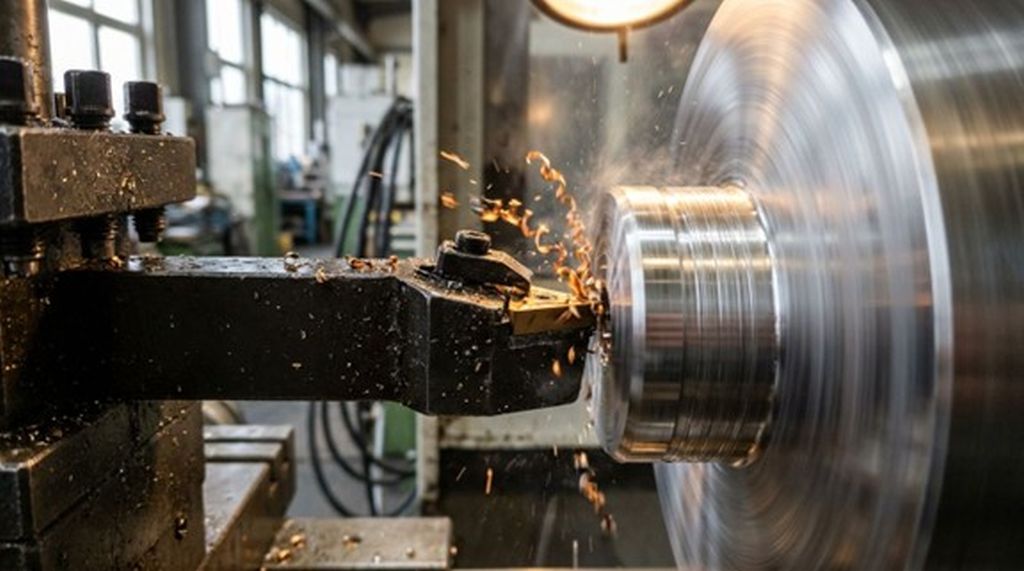
Für Kfz-Techniker und Werkstattbetreiber
lohnt sich daher ein genauer Blick auf Aufbau, Funktionsweise und
Auswahlkriterien von Drehmeißeln - Bild: nano banana 2
Drehmeißel in der Fahrzeugteile-Fertigung: Warum sie unverzichtbar sind
Sicherheitskritische Fahrzeugkomponenten wie Lenkspindeln, Radbolzen oder
Achsschenkel entstehen in der Regel durch spanende Bearbeitung auf Drehmaschinen. Dabei trägt ein geometrisch exakt geschliffenes Werkzeug Material in kontrollierten Schichten ab, bis die vorgegebene Form und Oberfläche erreicht sind. Weicht die Schneidengeometrie auch nur geringfügig von der vorgesehenen Form ab, überträgt sich dieser Fehler unmittelbar auf das Werkstück, denn der Meißel kopiert seine eigene Kontur in das Material.
Die erreichbare
Oberflächengüte hängt direkt davon ab, wie sauber die Schneide schneidet statt zu reißen oder zu quetschen. Ein stumpfes oder falsch geschliffenes Werkzeug hinterlässt Riefen, Grate oder Verfestigungen an der Oberfläche, die bei sicherheitsrelevanten Bauteilen später zu Rissbildung unter Last führen können. Gleichzeitig bestimmt das Verschleißverhalten des Werkzeugs die Wirtschaftlichkeit der gesamten Fertigung: Ein Werkzeug, das vorzeitig nachgeschliffen oder getauscht werden muss, erhöht Stillstandszeiten und Werkzeugkosten pro Bauteil. Deshalb ist die Auswahl des richtigen Werkzeugs keine Nebensache, sondern ein zentraler Faktor für Qualität und Kosten in der Produktion von Fahrzeugteilen.
Aufbau und Materialien: Woraus besteht ein Drehmeißel?
Ein Drehmeißel setzt sich grundsätzlich aus drei funktionalen Bereichen zusammen: dem Schaft, der im Werkzeughalter der Maschine fixiert wird, der eigentlichen Schneidplatte oder Schneidkante, die den Materialabtrag übernimmt, sowie den Befestigungselementen, die beide Teile fest und vibrationsarm miteinander verbinden. Gerade die Verbindung zwischen Schaft und Schneide entscheidet mit darüber, wie stabil das Werkzeug unter Last bleibt, denn jede Lockerheit überträgt sich als Schwingung auf die Schnittfläche.
Als Schneidstoff kommen vor allem Hartmetall und Keramik zum Einsatz, die sich in Härte, Zähigkeit und Temperaturbeständigkeit unterscheiden:
| Schneidstoff |
Härte |
Typiacher
Einsatzbereich |
| Hartmetall |
hohe Zähigkeit, verträgt Stöße und Unterbrechungen |
Stahl, Gusseisen, allgemeine Drehbearbeitung |
| Keramik |
sehr hohe Hitzebeständigkeit, hohe Härte |
Hochgeschwindigkeits-Zerspanung, harte Werkstoffe |
Hartmetall verträgt Schwankungen in der Schnitttiefe und gelegentliche Stöße besser, verliert seine Härte jedoch bei hohen Temperaturen schneller als Keramik. Keramische Schneidstoffe halten deutlich höhere Schnitttemperaturen aus, reagieren aber empfindlicher auf Erschütterungen und unterbrochene Schnitte, weshalb sie eher bei gleichmäßiger, schneller Zerspanung zum Einsatz kommen.
Neben dem Schneidstoff bestimmt die Geometrie der Schneidkante, also Spanwinkel, Freiwinkel und Schneidenradius, wie effizient und schonend das Werkzeug arbeitet. Ein größerer Spanwinkel erleichtert den Spanabfluss und senkt die Schnittkraft, schwächt aber gleichzeitig die Schneidkante selbst. Welche Winkelkombination sich für eine konkrete Dreharbeit eignet, richtet sich laut fdpw.de nach Werkstoff, Schneidstoff und Arbeitsverfahren, es gibt also keine universell beste Geometrie. Die Wahl eines passenden
Drehmeißels hängt somit immer davon ab, welche Kombination aus Schneidstoff und Geometrie zur jeweiligen Fertigungsaufgabe passt, nicht von einem einzelnen Idealwerkzeug.
Der Schneidprozess: Wie funktioniert das Drehen?
Beim Drehen trennt die Schneidkante Material nicht durch reines Abschneiden, sondern durch kontrollierte Scherung: Das Werkstückmaterial wird vor der Schneide gestaucht, bis es entlang einer Scherebene abgleitet und als Span abfließt. Wie sich dieser Span formt, ob er lang und spiralig abläuft oder kurz bricht, hängt von Spanwinkel, Vorschub und Werkstoff ab und beeinflusst sowohl die Prozesssicherheit als auch die Oberflächenqualität.
An der Kontaktfläche zwischen Span und Schneide entsteht durch Reibung und Scherarbeit erhebliche Wärme. Diese Wärme verteilt sich auf Werkzeug, Span und Werkstück, wobei der größte Anteil im Idealfall mit dem Span abtransportiert wird. Staut sich die Wärme jedoch an der Schneidkante, weil der Span schlecht abfließt oder die Schnittgeschwindigkeit zu hoch gewählt ist, verliert der Schneidstoff lokal an Härte und der Verschleiß beschleunigt sich deutlich schneller als bei moderater Temperaturbelastung.
Schnittgeschwindigkeit und Vorschub stehen dabei in einem Zielkonflikt: Eine hohe Schnittgeschwindigkeit verkürzt die Bearbeitungszeit, treibt aber die Schneidentemperatur nach oben und verkürzt die Standzeit des Werkzeugs. Ein zu geringer Vorschub wiederum kann dazu führen, dass die Schneide eher reibt als schneidet, was die Oberfläche verschlechtert statt sie zu verbessern. Erfahrene Zerspaner stimmen beide Größen deshalb aufeinander ab, statt einen der beiden Werte isoliert zu maximieren, denn erst das Zusammenspiel aus Geschwindigkeit, Vorschub und Schnitttiefe ergibt ein stabiles, wirtschaftliches Prozessfenster.
Den richtigen Drehmeißel auswählen: Welche Kriterien zählen?
Die Werkstoffgruppe des zu bearbeitenden Materials ist der erste und wichtigste Auswahlfaktor. Stahl verlangt in der Regel einen zäheren Schneidstoff mit moderatem Spanwinkel, Aluminium profitiert dagegen von scharfen, positiven Geometrien, die das weiche, klebrige Material sauber abführen, und Gusseisen mit seinen harten, abrasiven Bestandteilen stellt wieder andere Anforderungen an die Verschleißfestigkeit der Schneide. Wer ein Werkzeug für Stahl auf Aluminium einsetzt, riskiert entweder schlechte Oberflächen oder unnötig schnellen Verschleiß.
Darüber hinaus müssen Größe und Form des Drehmeißels mechanisch zur verfügbaren Maschine passen. Ein zu schlanker Schaft neigt bei kräftigen Zerspanungsaufgaben zum Schwingen, ein zu massiver Halter kann wiederum an filigranen Werkstückformen nicht nah genug an die zu bearbeitende Kontur heranfahren. Folgende Punkte spielen bei der Auswahl typischerweise zusammen:
-
Werkstoff und dessen Zerspanbarkeit, also wie leicht oder schwer sich das Material spanen lässt
-
Verfügbare Maschinenleistung und Stabilität der Einspannung
-
Geforderte Oberflächengüte des fertigen Bauteils
-
Geplante Stückzahl und damit die wirtschaftliche Standzeit des Werkzeugs
Gerade die letzten beiden Punkte hängen eng zusammen: Für Einzelteile oder kleine Serien reicht häufig ein wirtschaftliches Standardwerkzeug, während bei hohen Stückzahlen ein höherwertiges, verschleißfesteres Werkzeug trotz höherer Anschaffungskosten über die Laufzeit günstiger sein kann, weil seltener nachgeschliffen oder gewechselt werden muss. Diese Abwägung zwischen Anschaffungskosten und Standzeit gehört zu den wichtigsten wirtschaftlichen Entscheidungen in der Serienfertigung von Fahrzeugkomponenten.
Verschleiß erkennen und Werkzeugwechsel planen
Verschlissene Drehmeißel kündigen sich meist durch sichtbare und messbare Veränderungen an, bevor sie komplett versagen. Kratzer und Aufbauschneiden auf der Spanfläche, eine sichtbare Abrundung der Schneidkante sowie eine spürbar steigende Oberflächenrauheit am Werkstück sind die klassischen Signale dafür, dass ein Werkzeugwechsel ansteht. Wer diese Anzeichen frühzeitig erkennt, kann den Wechsel planen, statt ihn als ungeplanten Maschinenstillstand zu erleben.
In der Praxis bewährt sich eine regelmäßige visuelle Kontrolle der Schneidkante unter Vergrößerung sowie eine stichprobenartige Messung der Werkstückoberfläche während der laufenden Produktion. Bei einer Serie von hundert gleichartigen Spindeln beispielsweise macht sich ein beginnender Verschleiß oft erst im letzten Fertigungsdrittel bemerkbar, wenn sich die Rauheit der zuerst und der zuletzt gefertigten Teile deutlich unterscheidet, obwohl Maschineneinstellungen und Material identisch geblieben sind. Genau dieser schleichende Übergang macht eine feste Prüfroutine wichtiger als ein einmaliger Blick zu Beginn der Serie.
Auch außerhalb des eigentlichen Zerspanungsprozesses verlängert sachgerechte Handhabung die Lebensdauer: Werkzeuge sollten getrennt und stoßgeschützt gelagert werden, da bereits kleine Schlagstellen an der empfindlichen Schneidkante die Standzeit spürbar verkürzen können. Wer Drehmeißel nach Gebrauch reinigt, vor Feuchtigkeit schützt und nicht lose mit anderem Werkzeug zusammen aufbewahrt, reduziert das Risiko unnötiger Mikroabsplitterungen an der Schneide erheblich.
Häufig gestellte Fragen (FAQ)
Wie oft muss ein Drehmeißel nachgeschliffen werden?
Das hängt vom bearbeiteten Werkstoff, der Schnittgeschwindigkeit und der Stückzahl ab. Statt einem festen Intervall zu folgen, orientiert sich die Praxis an den sichtbaren Verschleißmerkmalen an Schneide und Werkstückoberfläche, da diese den tatsächlichen Zustand zuverlässiger widerspiegeln als eine reine Betriebsstundenzahl.
Können Drehmeißel mit Wendeplatten nachgeschliffen werden?
Werkzeuge mit auswechselbaren Wendeschneidplatten sind meist nicht zum Nachschleifen gedacht, sondern werden bei Verschleiß gewendet oder komplett ersetzt. Massive, einteilige Drehmeißel lassen sich dagegen mehrfach nachschleifen, solange genügend Substanz an der Schneide vorhanden ist.
Was passiert, wenn ein verschlissener Drehmeißel weiterverwendet wird?
Ein verschlissenes Werkzeug erzeugt zunehmend Wärme und Reibung statt sauberer Scherung, was die Oberflächenqualität verschlechtert und das Risiko von Maßabweichungen erhöht. Bei sicherheitskritischen Fahrzeugkomponenten kann das Auswirkungen auf die spätere Bauteilfestigkeit haben, weshalb eine regelmäßige Prüfung Teil der Qualitätssicherung bleibt.
Wichtige Inhalte und Schlagwörter - Keywords (hashtags #):
#kfztechde #Drehen #Drehmeissel #kfztechnik #hartmetall
#kfzmechatroniker #keramik #fertigung
Zuletzt bearbeitet am:
|